

任何 BLDC 电机的效率和使用寿命在很大程度上取决于其内部磁芯的磁导率和尺寸精度。当工程师推动电机运行得更快、更冷、更长时,核心就成为性能的绝对中心。不合格的叠片会导致涡流损耗过大、热降解和气隙不一致。这些复合缺陷不可避免地会导致高风险环境中的早期故障,从自主机器人到连续工作的工厂车间。
我们的目标是为工程师和采购团队提供基于证据的框架,以根据应用限制和制造现实评估、指定和采购正确的组件。您将学习如何进行材料权衡、评估结构设计以及验证供应商的能力。通过了解这些技术支柱,您可以自信地构建可靠、优化的电机系统。
应用调整: 机器人、家用电器和工业自动化需要根本不同的层压厚度、钢种和绕组拓扑。
技术权衡: 分段定子显着提高了槽填充系数并减少了废料,但与传统实心铁芯相比需要更严格的装配公差。
系统完整性: 指定匹配的定子和转子套件而不是隔离组件可以最大限度地减少公差叠加并确保一致的气隙。
供应商审查: 可靠的制造商不仅取决于输出能力,还取决于其内部模具精度(例如渐进式冲压模具行程寿命)和材料可追溯性。
工程师不能将电机铁芯视为普通商品。不同的行业对尺寸、声学和热管理有严格的限制。您必须使核心配置与最终产品的特定需求保持一致。找到合适的 BLDC 电机核心 需要深入了解这些操作现实。
机器人技术(无人机、AGV、割草机机器人):
机器人应用程序在严酷的环境中运行。他们要求以尽可能轻的占地面积提供最大功率。主要的成功标准包括高扭矩密度、轻重量和严格的 IP 等级环境密封。工程师通常在这里优先考虑分段定子。这种配置允许最大程度的铜填充。它使重量保持最小。然而,将它们部署在割草机或无人机等户外环境中需要先进的防腐涂层。磁芯必须能够承受湿度、污垢和频繁的温度变化,而不会损失磁效率。
家用电器(暖通空调、洗衣机、吸尘器):
消费类电器在价格和用户舒适度方面竞争激烈。成功标准围绕高产量的成本效益和声学优化。没有人想要吵闹的洗衣机或嘎嘎作响的暖通空调风扇。制造商依靠标准固体叠片来实现这些应用。他们特别关注 低振动电机核心 设计。这种方法可有效降低消费者环境中的 NVH(噪音、振动和声振粗糙度)。一致的冲压公差使声学轮廓保持平滑和安静。
工业自动化(伺服电机、输送机驱动器):
工厂车间将电机推向绝对热极限。工业成功标准侧重于连续工作循环可靠性、热管理和高过载能力。伺服系统和传送带驱动器以非常高的开关频率运行。它们需要更薄的硅钢片。工程师通常指定厚度在 0.2 毫米到 0.35 毫米之间。更薄的钢材直接最大限度地减少了磁芯损耗。它可以防止电机在快速启停循环或连续重负载期间过热。
材料科学决定了电机性能。您选择的原钢以及将其粘合在一起的方法将决定您的操作限制。工程师必须仔细平衡磁性能与制造成本,以构建真正 高效的电机铁芯.
大多数 BLDC 磁芯使用无取向电工钢。您必须仔细比较不同钢种。高级材料提供更高的磁通密度。它们允许电机在每安培电流下产生更大的扭矩。然而,这些材料的成本要高得多。磁芯损耗较低的材料可延长便携式设备的电池寿命。它们还降低了封闭系统的冷却要求。您必须决定效率的提高是否值得优质钢材的定价。
叠片厚度直接影响发热。高速电机会在钢内产生大量涡流。更薄的叠片限制了这些电流的路径。它们大大减少了高速时产生的热量。然而,指定 0.2mm 钢材会增加模具的复杂性。给定的堆叠高度需要更多的单独叠片。这一现实增加了冲压时间并加速了模具磨损。您必须平衡散热要求和生产预算。
表:层压厚度权衡
厚度 | 主要应用 | 涡流损耗 | 模具复杂性 |
|---|---|---|---|
0.50毫米 | 标准电器、暖通空调 | 更高(不适合高转速) | 低(成本效益高,生产速度快) |
0.35毫米 | 工业自动化、AGV | 缓和 | 中等(需要精密模具) |
0.20毫米 | 高速无人机、精密伺服系统 | 非常低(出色的热控制) | 高(刀具磨损加速,输出缓慢) |
单个钢板需要粘合。制造商使用多种技术。粘合、焊接和机械联锁仍然是最常见的。机械联锁在钢材上形成小凹痕,将板材卡在一起。它具有出色的结构刚性,但会轻微破坏磁路。焊接提供了巨大的强度,但会在叠片之间产生电气短路。这种短路增加了涡流损耗。粘合剂粘合提供最佳的磁性性能。它使钢铁通道不受干扰。然而,粘合会给装配线带来复杂的固化时间。
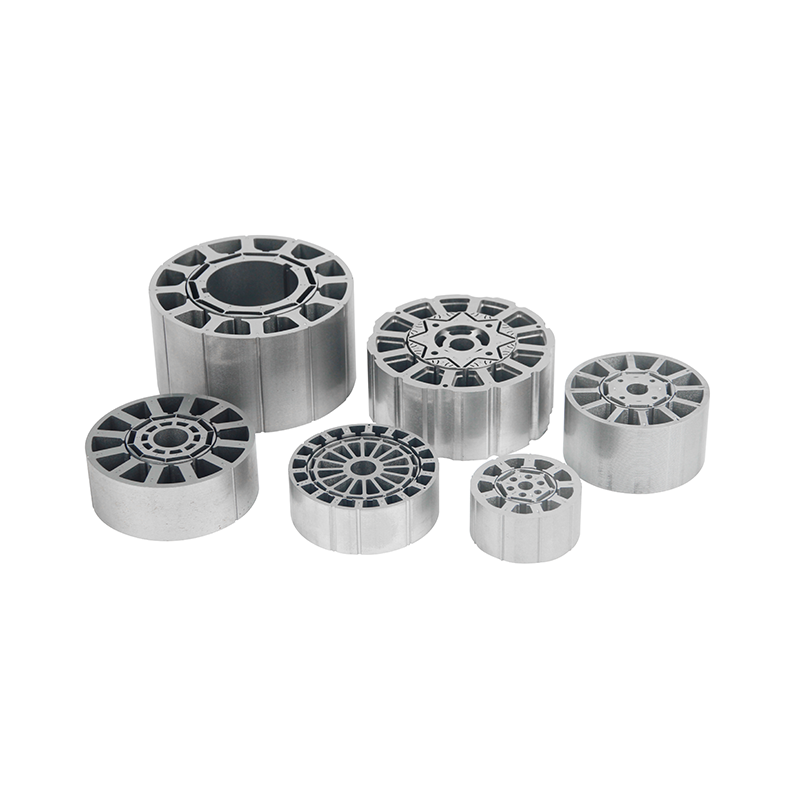
定子的物理结构决定了其电效率和制造占地面积。实体形状和分段形状之间的选择将影响您的整个供应链。选择正确的 无刷定子铁芯 架构需要坦率地审视您的装配能力。
实心定子铁芯采用一块连续的冲压钢片。许多传统设计都依赖于它们。它们为大批量、成本敏感的制造提供了独特的优势。
优点: 实心芯使制造更简单。它们具有固有的结构稳定性。组装团队发现它们在电机外壳内对齐要容易得多。它们不需要复杂的二次压制操作。
缺点: 实心磁芯的最大槽填充系数较低。绕线机很难将铜线紧紧地装入封闭的槽中。此外,冲压实心定子会留下一个大的中心切口。该工艺产生的废品率要高得多,浪费了宝贵的硅钢。
分段铁芯将定子分解成单独的齿。制造商将这些单独的部件缠绕起来,然后将它们组装成一个圆圈。它们代表了高性能应用的黄金标准。
优点: 它们提供了出色的槽填充系数。您可以将铜线缠绕得紧密且均匀。这种密度可提供更高的效率和更大的扭矩。分段设计在冲压过程中产生的材料浪费几乎为零。它们在原始钢板上完美地互锁。这种几何形状使它们非常适合设计 针对精确空间限制的 定制 BLDC 核心。
缺点: 它们需要先进的组装技术。您不能简单地将它们放入外壳中。保持同心度需要精确的塑料包覆成型或高张力压环。任何轻微的不对中都会影响机械强度并破坏气隙。
采购团队经常尝试从不同供应商采购定子和转子,以节省少量成本。这种策略在技术应用中很少得到回报。采购预匹配的 从单一工厂 无刷电机定子转子铁芯可保护系统完整性。
每个制造步骤都会引入微观不一致。当您从不同的供应商购买组件时,这些微小的尺寸偏差就会累积起来。转子可能在其公差带的高端运行。定子可能在低端运行。将它们放在一起会立即产生摩擦或磁不平衡。购买配套套件可以消除这种风险。工厂对同一批次的两件钢件进行冲压。他们使用专为成对操作而设计的校准工具。
定子和转子之间的气隙控制磁通量传递。即使是一毫米的偏心也会导致严重的问题。不均匀的磁拉力会在电机轴承上产生强烈的侧向负载。工厂级的匹配组件可确保完美的同心度。供应商 根据其精确配对的定子测量为了实现低振动轮廓,这种严格的对准仍然是不可妥协的。 无刷转子芯。
配套组件简化了生产车间的生活。您的来料质量控制 (IQC) 团队可以花费更少的时间来拒绝不匹配的零件。这种方法大大减少了 IQC 瓶颈。它还简化了您的物料清单 (BOM)。采购团队与一位供应商、一种交货时间和一种责任点打交道。如果出现性能问题,您不必浪费时间调解两个不同冲压厂之间的纠纷。
您的电机核心的好坏取决于冲压它的模具。在评估潜在的制造合作伙伴时,您必须查看他们的营销手册。您需要调查他们的底层工具基础设施。
始终评估供应商的先进冲压模具能力。他们是在内部制造模具,还是外包?内部模具设计表明了深厚的工程能力。询问他们使用硬质合金模具的情况。硬质合金模具的高冲程寿命决定了长期的一致性。廉价的钢模具会迅速退化。经过几十万次冲程后,叠片上会产生毛刺。毛刺会导致电气短路并破坏电机效率。
评估供应商的过渡阶段。电机设计需要迭代。你很少能在第一次尝试时就成功。供应商能否提供激光切割原型进行验证?激光切割允许您测试不同的几何形状,而无需支付硬质工具的费用。一旦验证了磁性性能,供应商应该将您的设计无缝过渡到大批量渐进冲压。这种灵活性节省了大量的前期资金。
要求质量控制的确凿证据。查找坐标测量机 (CMM) 数据报告。供应商应以微米级精度测量同心度、槽尺寸和堆叠高度。检查 ISO 9001 和 IATF 16949 认证,特别是如果您在汽车或关键工业领域运营。最后,要求原材料可追溯。信誉良好的供应商直接从顶级钢厂采购电工钢。他们提供材料证书,证明该批次钢的确切磁芯损耗特性。
工程师在设计 BLDC 电机时必须仔细遵循严格的机械规则。不要为特殊应用程序默认使用现成的内核。让您的操作实际情况决定几何形状。扭矩要求、热限制和装配限制必须推动您在实体、分段或匹配套件之间进行选择。更薄的钢材和分段设计提供了令人难以置信的性能,但需要强大的制造工艺。
为了向前发展,不要仅仅关注单价。建议通过非常详细的规格表开始供应商对话。明确定义您的目标转速、连续扭矩、允许的磁芯损耗和 NVH 阈值。将这些指标带给经过验证的冲压合作伙伴。直接讨论他们的工具能力和材料采购。这种基于证据的方法保证了为长寿和最高效率而构建的电机基础。
答:通常范围为 0.2 毫米至 0.5 毫米。较薄的叠片(0.2mm - 0.35mm)用于高速、高效应用,以减少涡流损耗,而 0.5mm 则常见于标准成本敏感型电机。
答:它们允许单独的线圈缠绕,从而获得更高的槽填充系数。这可以在更小、更轻的封装中提供更高的扭矩,这对于电池供电的机器人至关重要。
答:振动通常是由于气隙变化或转子平衡不良导致磁力不均匀引起的。通过严格的冲压公差、匹配的定子-转子套件和精确的轴组件,可以将其最小化。
答:根据复杂程度(例如,分段型芯的级进冲压模具),大批量硬质模具通常需要 4 到 8 周的时间,而激光切割原型可更快地用于初始验证。


