

选择用于电机铁芯制造的工具需要平衡前期资本支出和长期零部件成本。这种基本的工程困境直接影响您的财务成功。您必须仔细选择这些选择,以保护您在产品生命周期内的利润率。电动汽车、机器人和工业自动化领域对高效电机的需求日益增加。工程师们面临着一个关键的十字路口。他们必须在复合模具等专用工具和连续渐进冲压设置之间进行选择。
选择错误的加工方法通常会导致高废品率或浪费资本投资。本指南提供了严格的、基于证据的框架来评估不同的工具类型。我们将详细探讨体积限制、材料利用率和设备限制。最后,您将确切地知道哪种设置适合您的特定生产车间和长期制造目标。
产量阈值: 专用转子定子冲压工具可降低前期成本,并可快速部署中低产量,而级进冲压模具需要较高的初始投资,只有大批量连续生产才能证明其合理性。
精度现实: 两种方法都可以实现严格的冲压模具精度,但级进模会在多个工位上引入累积的公差风险,需要先进的带材布局工程。
设备限制: 渐进式设置需要特定的压力机能力(例如,具有长床的 200 吨以上压力机),而专用的单次冲压或复合工具在压力机选择方面提供了更大的灵活性。
电机铁芯制造存在明显的运营瓶颈。您必须将初始工具投资直接与产品生命周期保持一致。工程师常常难以在前期费用与持续生产现实之间取得平衡。大批量运行需要耐用性,而小批量运行则需要敏捷性。生产叠片需要数千或数百万次循环的极高重复性。这使得最便宜的初始工具成为现代生产车间的危险选择。
制造质量差的工具通常会导致不可接受的长期废品率。随着时间的推移,高废品率会破坏盈利能力。 层压冲压 本身就需要严格的公差,以确保最佳的磁通量。每个微毛刺都会降低电机效率并增加磁芯损耗。在联系供应商或切割钢材之前,您需要一个可靠的评估基线。您无法猜测这些参数。
首先,确定您准确的年度预计使用量 (EAU)。您必须确切地知道每年将生产多少零件。接下来,定义所需的同心度限制和尺寸公差。最后,仔细审核您可用的压机能力。了解这些确切的指标可以帮助您正确地筛选 定制冲压工具。这种结构化方法可以防止灾难性的资本错配,并确保顺利生产。
专用 转子定子冲压工具 装置在冲压室中以独特的方式运行。供应商通常将它们配置为复合模具或单工位开槽工具。这些工具同时切割内径和外径。它们以单次冲程或高度控制的索引序列执行此切割动作。该材料不通过复杂的载体。
优点:
这些专用工具可为复杂的几何形状提供卓越的同心度。
由于零件在切割过程中保持静止,因此它们可以保持出色的平整度。
您可以避免将易碎的金属带材移动穿过多个成型站。
这种简单的设计显着降低了您的初始模具成本。
它还保证了迭代新设计的更快上市时间。
限制:
这些设置本质上会产生慢得多的循环速度。
他们需要更高的现场劳动力和人工搬运成本。
工人必须手动处理毛坯或操作二次分度机。
它们在很大程度上仍然不适合大规模、连续运行。
理想的用例:
工程师非常喜欢使用这些工具来制作新电机设计的原型。它们非常适合专用的小容量工业电机。您还可以看到它们广泛用于机器人关节组件的精密金属冲压。这些特定应用的总体体积较低,但需要极高的零件复杂性和严格的公差遵守。
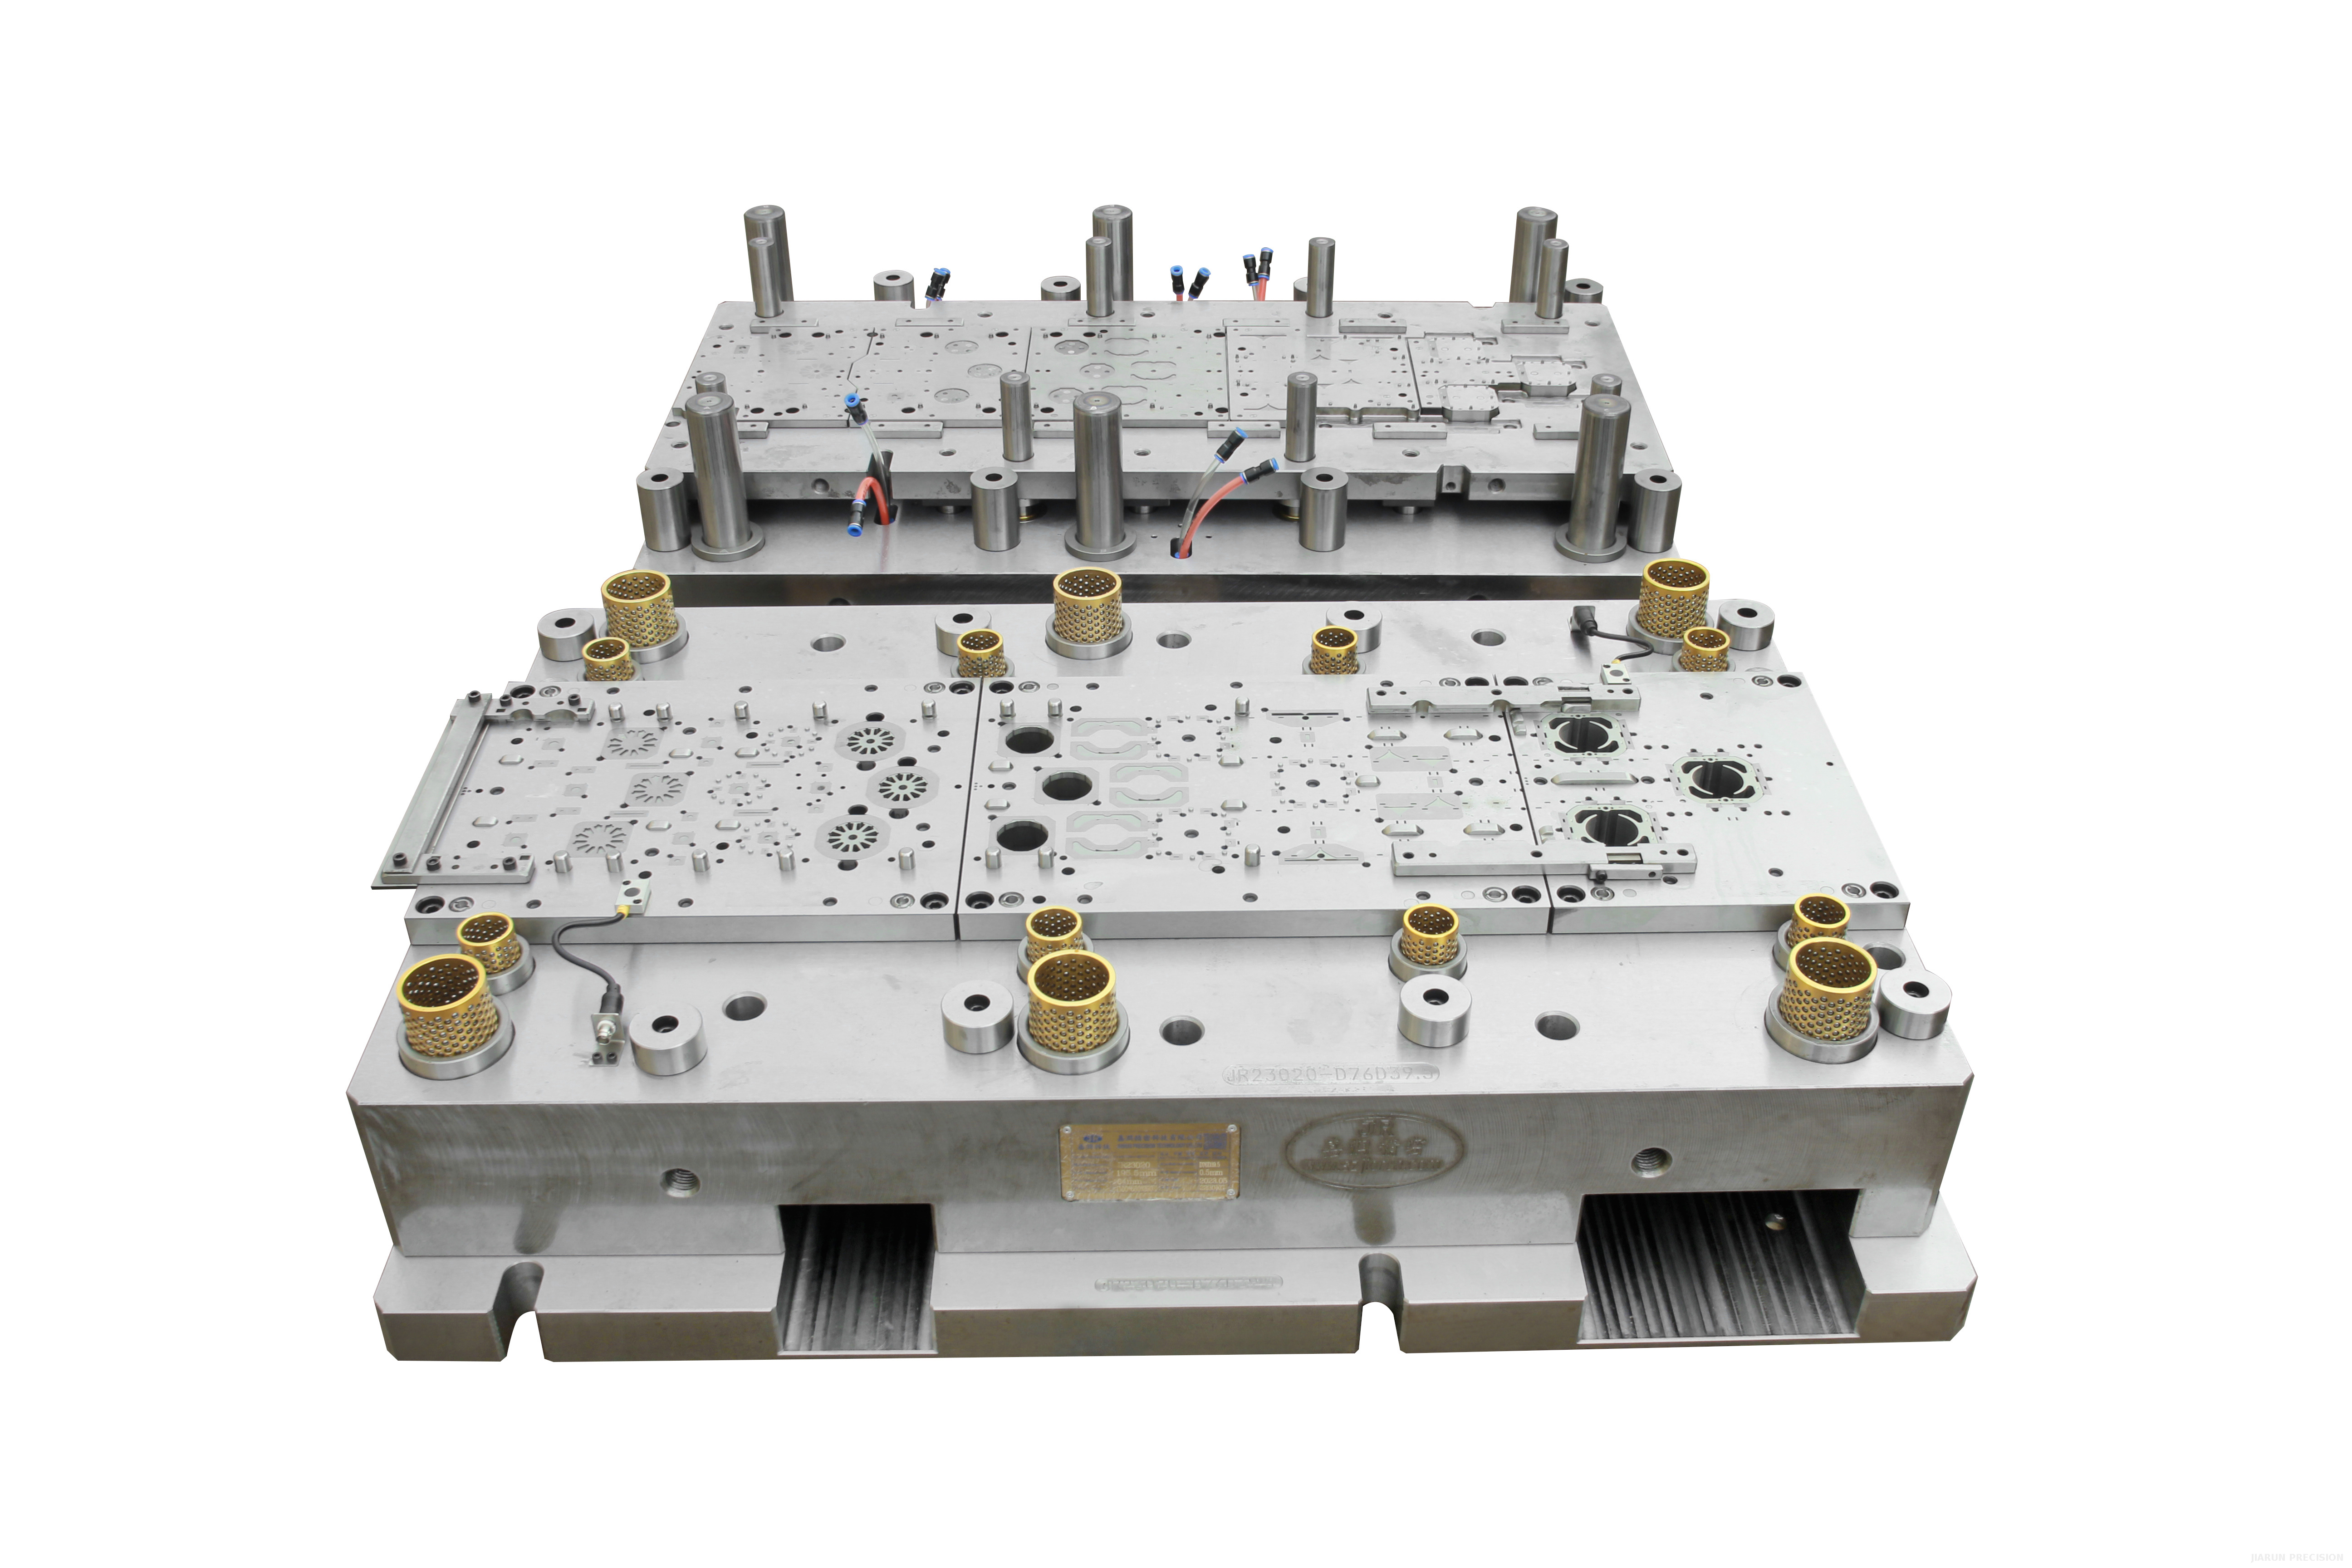
级 进冲压模具 工艺完全依赖于连续自动化。您可以将连续的金属卷送入多个连续的工位。这些工位逐步执行穿孔、落料和联锁操作。完成的层压件在冲压冲程结束时掉落。条带载体在运输过程中将所有东西固定在一起。
优点:
这种高度自动化极大地降低了每个零件的劳动力成本。
您可以毫不费力地实现高速输出,通常每分钟可以达到数百次冲程。
工程师可以轻松集成芯片内自动倾斜或自动联锁功能。
这种芯片内功能完全消除了繁琐的下游组装步骤。
限制:
这些复杂的模具需要巨大的工程和加工成本。
在生产单个零件之前,您面临着巨大的前期资本支出障碍。
一旦建成,它们的修改仍然非常困难且昂贵。
如果工程师未能优化带材布局,则会产生更高的基线材料浪费。
理想的用例:
这些连续系统在全球大批量汽车电动汽车电机核心生产中占据主导地位。它们可靠、高效地为标准家电电机提供服务。他们还对大众市场的暖通空调部件进行大规模冲压,其中一分钱的一小部分对盈利能力至关重要。
评估这些不同的方法需要密切关注材料的利用率。渐进式设置给您的预算带来了严酷的工程现实。低效的带材布局会在大批量规模下迅速加剧材料浪费。当前市场上电工钢成本仍然非常高。您必须将这种连续进料浪费与专用模具的嵌套功能进行比较。复合装置将毛坯紧密嵌套,每次撞击都能节省宝贵的硅钢。
在选择核心方法时,精度同样重要。必须达到严格的 现代电机铁芯复合工具可以轻松地维持扁平且同心的关系。单次点击操作完全消除了复杂的运动变量。相反,渐进式工具将材料推送到 10 个或更多活动站点。它们需要强大的驾驶系统来防止运输过程中出现严重的微小错位。 冲压模具精度。
在做出决定之前,请仔细考虑您的工具维护间隔。渐进式工具需要熟练技术人员进行复杂的多站维护例程。磨砺一个站通常会迫使您精确地调整其他站以匹配高度。您可以将此与维护单个 电机核心芯片进行对比。单工位工具可均匀、可预测且快速地磨锐,从而减少机器的整体停机时间。
评价标准 | 复合冲压工具 | 渐进式设置 |
|---|---|---|
初始资本投资 | 低到中等 | 极高 |
典型生产速度 | 慢到中 | 非常快 |
同心度控制方法 | 固有(单程切割) | 需要严格的试点系统 |
维护复杂性 | 简单快速 | 综合体(多站匀场) |
材料利用率 | 高效排料 | 载带会产生废物 |
您不能忽视车间的物理设备限制。工具决策必须严格匹配您现有或计划的固定设备。忽略这些边界会立即导致部署失败。
压机吨位和床尺寸: 大型渐进式装置无法在标准紧凑型机械上运行。它需要专门的重型基础设施才能安全运行。您通常需要 200 吨或更大的刚性冲压机来完成这些作业。压力机必须动态处理严重的偏心负载。它还需要一个高度延伸的床来牢固地支撑长模鞋。
材料行为和晶粒: 电工钢在高切削压力下的行为不可预测。硅钢脆性对生产过程中的两种模具环境都有显着影响。您必须高度重视严格的边缘毛刺控制。过多的毛刺会破坏切割过程中磁性能的保存,从而损害电机性能。精密间隙可防止这种退化并延长冲头寿命。
传感器和故障集成: 连续生产会带来严重的碰撞风险。如今,您绝对需要用于多工位工具的现代芯片内传感器。这些传感器通过立即检测误送来防止灾难性的模具碰撞。高速时,卡纸会在几毫秒内发生。传感器集成增加了必要的实施复杂性,但节省了数十万的维修成本。
评估 电机核心模具供应商 需要严格的技术勤奋。您的目光必须远远超出最初的报价。直接评估他们的核心工程能力,以确保成功的合作伙伴关系。
要求带材布局模拟: 可靠的合作伙伴可以预先提供有限元分析 (FEA)。在切割任何工具钢之前,他们应该分享详细的带钢布局草案。该模拟证明他们的设计最大限度地减少了昂贵的材料浪费并防止承载带变形。
验证试用能力: 确保他们拥有与您的确切生产环境相匹配的强大的内部印刷机。它们必须无缝复制您的吨位、行程和速度参数。在将工具运送到您的工厂之前,他们需要在实际条件下对工具进行物理验证。
检查质量实验室: 在审核期间严格检查其测量基础设施。寻找先进的 CMM 数据功能和光学测量系统。他们必须证明他们可以在现实的大批量生产条件下精确测量所需的公差。
专用单次击中工具和连续多工位模具之间的选择涉及深入的战略规划。这并不是要发现哪种技术本质上总体上更好。这是关于将所选方法严格与您的具体交易量轨迹和资本结构保持一致。小批量通过简单、精确的工具设置完美地实现。大规模生产需要强大的、自动化的、连续的解决方案来保持盈利。
我们强烈建议您的采购和工程团队在设计阶段的早期进行协作。立即审核您预计的三到五年产量。诚实、彻底地评估您当前的新闻发布室能力。您是否真的拥有大型渐进式工具所需的吨位和床尺寸?
立即采取积极措施,确保您的制造业未来。向高素质的工程合作伙伴请求全面的工具可行性分析。请他们进行初步的地带布局咨询。这种数据驱动的方法清楚地定义了您的特定电机核心设计的确切生产经济性。
答:当每年销量超过数十万至数百万台时,您通常应该考虑转型。在如此大规模的情况下,级进模具所节省的劳动力和速度证明了较高的初始资本支出是合理的。然而,材料厚度、零件复杂性和设备可用性也在很大程度上决定了这个确切的临界点。
答:优化的带钢布局大大减少了硅钢废品。由于电工钢仍然非常昂贵,因此最大限度地减少浪费至关重要。从长远来看,出色的布局所节省的材料通常会抵消工具生命周期内较高的初始模具成本。
答:一般来说不会。运行这些工具需要特定的加长床身长度和足够的吨位,根据零件尺寸,吨位通常超过 200 吨。它还要求严格的压力机平行度,以处理偏心加载并防止模具快速、不均匀磨损。
答:由于设计更简单,专用复合工具通常会在几周内部署完毕。级进模需要明显更长的交货时间,通常需要几个月的时间。较长的时间需要复杂的多工位设计、大量的加工、复杂的传感器集成和严格的试用阶段。


